אקסטרוזיה של חטיפים: למה אותה פורמולציה נותנת מרקם שונה?
אותה פורמולציה, אבל החטיף יוצא דחוס יותר, קשה יותר או פחות פריך. מה גורם לשינויים בתפיחה ובמרקם, ואיך בודקים אם הבעיה קשורה לחומרי הגלם, לתנאי האקסטרוזיה או לשלבי הייצור שאחריה?
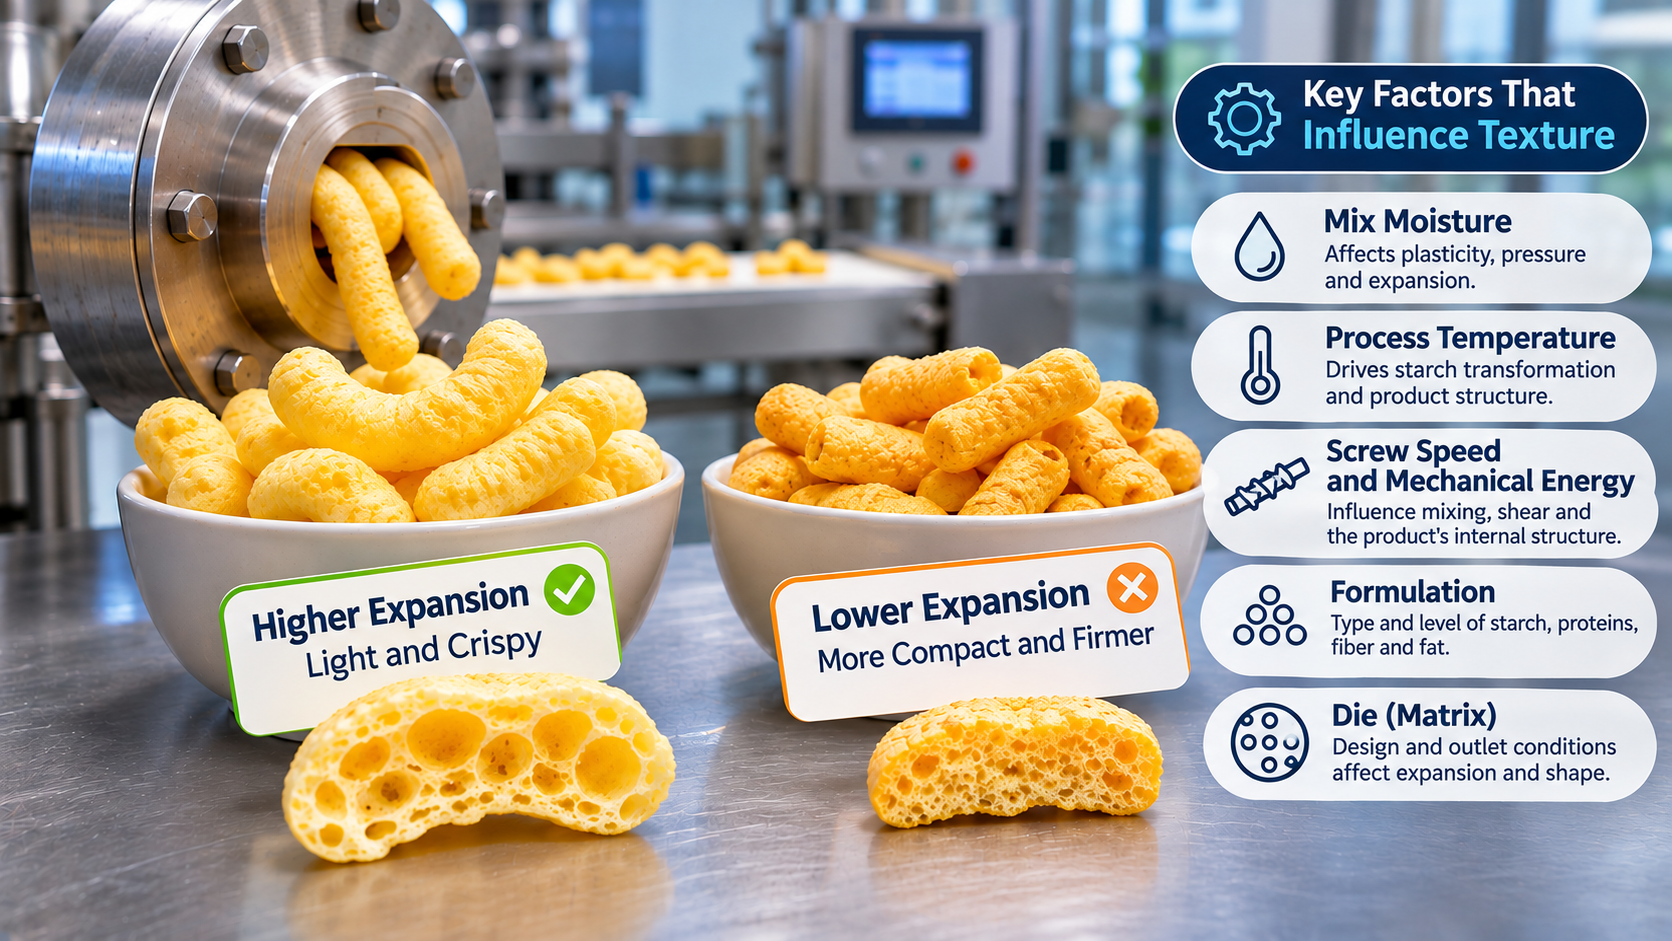
חברה מייצרת חטיף באקסטרוזיה. המוצר יוצא קל, פריך ובעל מבנה אוורירי, בדיוק כמו שתוכנן. הפורמולציה כבר נקבעה, צורת החטיף מתאימה והניסיונות הראשונים הצליחו.
אבל באחת מהרצות הייצור משהו משתנה.
החטיף יוצא דחוס יותר, התפיחה שלו נמוכה יותר והוא קשה יותר בנגיסה.
המתכון לא השתנה. כמויות חומרי הגלם נשארו זהות, וגם הפרמטרים שמופיעים בלוח הבקרה של האקסטרודר נראים כמעט אותו הדבר.
אז מה השתנה?
באקסטרוזיה, שימוש באותה פורמולציה לא מבטיח שנקבל בכל פעם את אותו מוצר. שינויים בלחות חומרי הגלם, בתנאים בתוך האקסטרודר, באנרגיה המועברת למסה או בהתנהגות שלה ביציאה מהדיזה יכולים להשפיע משמעותית על המבנה והמרקם.
כדי להבין למה זה קורה, צריך להסתכל על האקסטרוזיה לא רק כתהליך שמעצב את החטיף, אלא כתהליך שבו חומרי הגלם עוברים שינויים פיזיקליים ומבניים.
מה בעצם גורם לחטיף לתפוח באקסטרוזיה?
כדי להבין את ההשפעה של פרמטרי התהליך, כדאי להתחיל במה שמתרחש בתוך האקסטרודר.
בייצור חטיפים שתופחים ישירות ביציאה מהאקסטרודר, מכניסים למכונה תערובת שמבוססת בדרך כלל על חומרי גלם עמילניים, לצד רכיבים נוספים וכמות מים מבוקרת.
כשהתערובת מתקדמת לאורך האקסטרודר, היא נחשפת לחום ולעבודה מכנית שמפעילים הבורג או הברגים.
השילוב בין טמפרטורה, לחות, לחץ וכוחות גזירה גורם לשינויים בחומרי הגלם, ובעיקר בעמילן.
בתנאים המתאימים נוצרת מסה חמה וצמיגה, המסוגלת לזרום דרך הדיזה שבקצה האקסטרודר.
ברגע שהמסה יוצאת מהדיזה, הלחץ יורד בחדות. חלק מהמים שבה מתאדים במהירות, נוצרות בועות אדים והחומר מתחיל לתפוח.
במקביל, המסה מתקררת ומאבדת לחות, והמבנה שנוצר הולך ומתקבע.
כך מתקבל חטיף בעל מבנה נקבובי, שמורכב מתאים חלולים ומדפנות המפרידות ביניהם.
המבנה הזה משפיע במידה רבה על הצפיפות, הקשיות והפריכות של המוצר.
אבל כמות האדים שנוצרת היא רק חלק מהסיפור.
כדי שהחטיף יתפח בצורה טובה, המסה צריכה לאפשר לבועות לגדול, ובאותו זמן להיות מסוגלת לשמור על המבנה שנוצר.
אם המסה מתנגדת יותר מדי להתפשטות, התפיחה עלולה להיות מוגבלת. אם היא לא מצליחה לשמור על דפנות הבועות, חלק מהמבנה עלול לקרוס לפני שהוא מתקבע.
לכן שני חטיפים שמיוצרים מחומרי גלם דומים יכולים לקבל מבנה פנימי שונה לחלוטין.
במאמר הזה נתמקד בחטיפים שעוברים תפיחה ישירה באקסטרוזיה. מוצרים שמיוצרים תחילה כפלטים (Pellets) ורק אחר כך תופחים בטיגון, באפייה או בתהליך אחר מתנהגים בצורה שונה, ולא נכון להחיל עליהם אוטומטית את אותם כללים.
לחות: אחד הפרמטרים החשובים ביותר בתהליך
כשחטיף יוצא פחות תפוח מהרגיל, אחד הדברים הראשונים שבודקים הוא הלחות.
ולא במקרה.
המים משפיעים על התנהגות העמילן, על צמיגות המסה ועל הדרך שבה החומר זורם ומעובד בתוך האקסטרודר.
הם גם המקור לאדים שתורמים לתפיחה ביציאה מהדיזה.
אבל הקשר בין לחות לתפיחה מורכב יותר מהכלל הפשוט שלפיו פחות מים פירושם יותר תפיחה.
בתערובות מסוימות, לחות גבוהה מדי מפחיתה את צמיגות המסה ומשנה את הלחץ ואת העבודה המכנית בתוך האקסטרודר. כתוצאה מכך, התפיחה עשויה לרדת והמוצר יכול לצאת צפוף יותר.
מצד שני, גם הורדת הלחות אינה בהכרח פתרון.
כשהתערובת יבשה מדי, עלולות להופיע בעיות בהזנה ובהולכת החומר, עלייה בעומסים המכניים או תנאים שאינם מתאימים לשינויים הנדרשים בעמילן.
בנוסף, ההשפעה של הלחות אינה תמיד ליניארית.
יש מערכות שבהן תוספת קטנה של מים דווקא משפרת את התפיחה. לאחר שעוברים תחום מסוים, תוספת נוספת יכולה לגרום לתוצאה הפוכה.
לכן אין אחוז לחות אחד שמתאים לכל סוגי החטיפים ולכל האקסטרודרים.
צריך למצוא את תחום העבודה המתאים לפורמולציה, לחומרי הגלם ולציוד הספציפי.
אותה כמות מים לא מבטיחה אותה לחות
יש כאן נקודה חשובה שלפעמים מתפספסת בייצור.
נניח שחברה עובדת עם תערובת שמבוססת על סולת תירס. במתכון מוגדרת כמות מים קבועה שמוסיפים לפני האקסטרוזיה.
אבל סולת התירס עצמה יכולה להגיע עם תכולת לחות שונה בין משלוחים, ספקים או תקופות אחסון.
גם אם נוסיף בכל פעם בדיוק את אותה כמות מים, תכולת הלחות הכוללת של התערובת לא בהכרח תהיה זהה.
בנוסף, יכולים להיות הבדלים בגודל החלקיקים, בפיזור המים ובמשך הזמן שבו התערובת עוברת ערבול או התניה לפני הכניסה לאקסטרודר.
כלומר, שתי אצוות שהוכנו לפי אותו מתכון עשויות להיכנס למכונה בתנאים שונים.
לפני שמשנים טמפרטורה או מהירות בורג, כדאי לוודא מה באמת נכנס לתהליך.
טמפרטורה ומהירות בורג: למה יותר לא תמיד טוב יותר?
לטמפרטורה יש תפקיד מרכזי בשינויים שעובר העמילן ובתכונות של המסה.
בתנאים מסוימים, העלאת הטמפרטורה משפרת את עיבוד החומר ומאפשרת תפיחה טובה יותר.
אבל גם כאן יש גבול.
עיבוד תרמו־מכני אינטנסיבי מדי עלול לגרום לפירוק משמעותי של מולקולות עמילן ולשנות את תכונות הזרימה והמבנה של המסה.
השינויים האלה יכולים לפגוע ביכולת לקבל מבנה תפוח ויציב.
חשוב גם להבחין בין הטמפרטורות שהגדרנו באזורי החימום של האקסטרודר לבין הטמפרטורה שהמוצר עצמו מגיע אליה.
החומר מקבל אנרגיה לא רק מגופי החימום, אלא גם מהעבודה המכנית שמפעילים עליו הברגים.
לכן שתי הרצות עם אותן טמפרטורות מתוכננות יכולות להתנהל בתנאים פנימיים שונים, במיוחד אם השתנו הלחות, קצב ההזנה או העומס המכני.
ומה קורה כשמשנים את מהירות הבורג?
מהירות הבורג משפיעה על תנועת החומר, הערבול, זמן השהייה, כוחות הגזירה והאנרגיה המכנית שמועברת למסה.
אבל העלאת המהירות לא בהכרח תגדיל את התפיחה.
התוצאה תלויה במבנה הבורג, בקצב ההזנה, במידת המילוי של האקסטרודר ובתכונות החומר.
במקרים מסוימים, מהירות גבוהה יותר עשויה לשפר את התפיחה. במקרים אחרים, השינוי ישפיע על הלחץ, זמן השהייה או עוצמת העיבוד בצורה שלא תיתן את התוצאה המבוקשת.
זאת גם אחת הסיבות לכך שהעתקת פרמטרים בין שני אקסטרודרים אינה מבטיחה שנקבל אותו חטיף.
גם אם הטמפרטורות ומהירות הבורג זהות, התנאים שהחומר עובר בפועל יכולים להיות שונים מאוד.
למה כדאי להכיר את ה־SME?
כשעובדים על פיתוח או שיפור של מוצר באקסטרוזיה, אחד הנתונים שיכולים לעזור להבין את התהליך הוא SME, קיצור של Specific Mechanical Energy.
הכוונה היא לאנרגיה המכנית הסגולית, כלומר העבודה המכנית נטו שמועברת לחומר ביחס לכמות המסה שעוברת בתהליך.
זהו מדד שימושי לתיאור עוצמת העיבוד המכני.
נניח שאנחנו מבצעים שני ניסויים באותה מהירות בורג, אבל באחד מהם העומס על המנוע גבוה יותר או שקצב ההזנה שונה.
למרות שמהירות הבורג זהה, כמות האנרגיה המכנית שמתקבלת ליחידת מסה עשויה להיות שונה.
ה־SME יכול לעזור לזהות את ההבדל הזה.
עם זאת, גם כאן ערך גבוה יותר אינו בהכרח טוב יותר.
עיבוד מכני אינטנסיבי מדי עלול לשנות את מבנה העמילן בצורה שפוגעת בתוצאה הרצויה.
בנוסף, כדי לחשב ולהשוות SME בצורה נכונה צריך להתחשב בהספק המכני הרלוונטי, בקצב מעבר החומר ובמאפייני הציוד.
לכן עדיף לא להסתכל על SME כעל מספר שעומד בפני עצמו.
הוא משמעותי יותר כשמשווים אותו לנתונים נוספים, כמו טמפרטורת המסה בפועל, הלחץ לפני הדיזה, יחס התפיחה והצפיפות של החטיף.
השילוב ביניהם מאפשר להבין טוב יותר מה קורה בתהליך.
מה קורה כשמוסיפים חלבון, סיבים או שומן?
בשנים האחרונות יש עניין בפיתוח חטיפים מועשרים בחלבון, בסיבים ובחומרי גלם חלופיים.
מבחינה תזונתית, השינויים האלה יכולים להיות מעניינים מאוד.
אבל מבחינה טכנולוגית, אנחנו כבר לא עובדים עם אותה מערכת.
חלבונים
בחטיף שמבוסס בעיקר על עמילן, הוספת כמות משמעותית של חלבון משנה את היחסים בין הרכיבים שאחראים ליצירת המבנה התפוח.
חלבונים יכולים לספוח מים, לעבור דנטורציה ולהגיב עם עמילן ורכיבים נוספים במהלך התהליך.
בהתאם למקור החלבון, לריכוז שלו ולתכונות הפונקציונליות שלו, השינויים האלה יכולים להשפיע על צמיגות המסה, התפיחה, הצפיפות והמרקם.
בפורמולציות מסוימות, הגדלת תכולת החלבון מפחיתה את התפיחה ויוצרת חטיף דחוס יותר.
אבל זאת לא תוצאה שמתקבלת תמיד.
יש חלבונים ותנאי עיבוד שמאפשרים לקבל מבנים שונים, ולכן אי אפשר להעריך את התוצאה על סמך אחוז החלבון בלבד.
כשמפתחים חטיף מועשר בחלבון, לא מספיק להוסיף אבקת חלבון למתכון המקורי ולהשאיר את כל תנאי האקסטרוזיה ללא שינוי.
צריך לבחון מחדש את היחסים בין הרכב התערובת, כמות המים ותנאי התהליך.
סיבים תזונתיים
גם הוספת סיבים יכולה לשנות את התפיחה.
חלק מהסיבים סופחים מים ומשפיעים על כמות המים הזמינה לרכיבים האחרים. אחרים יכולים להפריע להיווצרות המבנה העמילני או לשנות את תכונות הזרימה של המסה.
ההשפעה תלויה בין היתר בסוג הסיב, ביכולת ההידרציה שלו, בגודל החלקיקים ובריכוז שבו משתמשים.
בחלק מהמקרים, הוספת סיבים בריכוז גבוה מפחיתה את התפיחה ומגדילה את הצפיפות.
אבל סיבים שונים לא בהכרח מתנהגים באותה צורה. לכן צריך לבדוק כל חומר גלם בהקשר של הפורמולציה שבה הוא משולב.
שומן
גם לשומן יש השפעה על התנהגות התערובת בתוך האקסטרודר.
בחלק מהפורמולציות, תוספת שומן משנה את החיכוך ואת אופן העברת האנרגיה המכנית למסה.
בתנאים מסוימים, עלייה בתכולת השומן יכולה להפחית את עוצמת העיבוד המכני ולהגביל את התפיחה.
אבל גם כאן ההשפעה תלויה בריכוז, בצורת ההוספה ובשאר מרכיבי המערכת.
לכן, כשחברה רוצה לשפר את הפרופיל התזונתי של חטיף בלי לאבד את המרקם שהצרכן אוהב, צריך להתייחס להרכב ולתהליך יחד.
יותר תפיחה לא תמיד אומרת מרקם טוב יותר
קל לחשוב שככל שהחטיף תופח יותר, כך הוא יהיה קל ופריך יותר.
בהרבה מקרים יש קשר בין הדברים, אבל זאת לא כל התמונה.
המרקם מושפע גם מהמבנה הפנימי של החטיף.
לגודל התאים, לאופן שבו הם מפוזרים, לעובי הדפנות ולתכונות המכניות של החומר יש השפעה על מה שקורה בזמן הנגיסה.
שני חטיפים בעלי צפיפות דומה יכולים להרגיש אחרת לגמרי בפה.
אחד עשוי להישבר בקלות ולתת תחושת פריכות נעימה.
אחר יכול להיות שביר מדי ולהתפורר בזמן האריזה או ההובלה.
חטיף שלישי עשוי להיות קשה יותר בנגיסה, למרות שרמת התפיחה שלו נראית סבירה.
לכן, כשמנסים לשפר מרקם, לא כדאי להסתפק במדידת קוטר החטיף ביציאה מהדיזה.
צריך להבין גם איך נראה המבנה הפנימי ואיך הוא נשבר.
איך אפשר למדוד את ההבדלים?
בהתאם למוצר ולציוד הזמין, אפשר למדוד יחס תפיחה, צפיפות, לחות סופית ותכונות מרקם.
בדיקות מרקם מכניות יכולות לספק מידע על הכוח הנדרש לשבירת החטיף ועל אופן השבירה שלו.
אבל תחושת הפריכות של הצרכן לא נקבעת רק לפי ערך אחד של כוח שבירה.
יש חשיבות גם לצורת השבירה, למספר אירועי השבירה במהלך הנגיסה ולפעמים גם לצליל שנוצר.
לכן, במקרים רבים כדאי לשלב בין מדידות פיזיקליות לבין הערכה סנסורית.
המטרה היא לא בהכרח להגיע לחטיף עם התפיחה הגבוהה ביותר, אלא למבנה ולמרקם שמתאימים למוצר שאנחנו רוצים לייצר.
המרקם יכול להשתנות גם אחרי שהחטיף יוצא מהאקסטרודר
יש נקודה נוספת שחשוב לזכור: תהליך הייצור לא מסתיים ביציאה מהדיזה.
ייבוש, קירור, ציפוי ואריזה יכולים להשפיע על המרקם הסופי.
למשל, חטיף יכול לצאת מהאקסטרודר עם תפיחה טובה, אבל להישאר עם לחות גבוהה מדי אחרי הייבוש.
במצב כזה, המבנה שלו עשוי להיות תקין ובכל זאת המרקם יהיה פחות פריך מהמצופה.
במקרה אחר, החטיף יוצא מהייצור עם פריכות טובה, אבל מאבד אותה במהלך האחסון בגלל ספיחת לחות.
אלה בעיות שונות.
בעיה בתפיחה אינה זהה לבעיה בייבוש, ואובדן פריכות במהלך האחסון אינו בהכרח קשור לתנאי האקסטרוזיה.
אם המוצר נראה טוב ביציאה מהדיזה, אבל המרקם הסופי אינו מתאים, לא בטוח ששינוי מהירות הבורג או הפורמולציה הוא הדבר הראשון שכדאי לעשות.
קודם צריך לזהות באיזה שלב הבעיה מתחילה.
איך ניגשים בצורה מסודרת לבעיה בתפיחה או במרקם?
נחזור לדוגמה מתחילת המאמר.
יש לנו שתי הרצות עם אותה פורמולציה. באחת התקבל חטיף קל ופריך, ובשנייה חטיף דחוס וקשה יותר.
אפשר להתחיל לשנות מים, טמפרטורות או מהירות בורג ולראות אם משהו משתפר.
אבל אם נשנה כמה פרמטרים בבת אחת, יהיה קשה להבין מה באמת גרם לבעיה ומה פתר אותה.
עדיף להתחיל מהשוואה מסודרת של תנאי הייצור.
1. בודקים את חומרי הגלם ואת הכנת התערובת
האם השתנה ספק או מספר אצווה? האם יש הבדל בלחות ההתחלתית או בגודל החלקיקים?
האם תנאי הערבול וההתניה היו זהים?
חשוב לבדוק את הלחות הכוללת של התערובת ולא רק את כמות המים שנוספה לפי המתכון.
2. משווים את התנאים בתוך האקסטרודר
בודקים קצב הזנה, מהירות בורג, עומס מנוע, טמפרטורות ולחץ לפני הדיזה, ככל שהנתונים זמינים.
אם אפשר לחשב SME בצורה עקבית, זה יכול להוסיף מידע חשוב.
רצוי להשוות נתונים שנאספו לאחר שהתהליך הגיע למצב עבודה יציב, ולא להתבסס רק על ערכים שנמדדו בזמן ההפעלה הראשונית.
כדאי לבדוק גם את מצב הציוד והדיזה.
שחיקה, חסימה חלקית או שינוי בתצורת הבורג יכולים להשפיע על התנהגות החומר, גם אם הפורמולציה לא השתנתה.
3. משווים את המוצרים עצמם
מודדים את התפיחה, הצפיפות, הלחות והמרקם.
אם אפשר, בוחנים גם את המבנה הפנימי של החטיף.
כך אפשר להבין אם הבעיה היא בעיקר ירידה בתפיחה, שינוי במבנה התאים, לחות סופית גבוהה מדי או שילוב של כמה גורמים.
4. מתכננים ניסויים שיאפשרו להבין את התוצאות
לאחר שזיהינו את המשתנים שעשויים להיות משמעותיים, אפשר לתכנן ניסויים מבוקרים.
במקום לשנות בבת אחת את כמות המים, הטמפרטורה, מהירות הבורג וקצב ההזנה, כדאי לארגן את הניסויים כך שנוכל להבין את השפעת השינויים ואת האינטראקציות ביניהם.
לפעמים סדרת ניסויים ממוקדת עם דוגמת ביקורת תספיק. במקרים מורכבים יותר, תכנון ניסויים סטטיסטי יכול לעזור לבחון כמה משתנים בצורה יעילה יותר.
המטרה היא לא לבצע כמה שיותר ניסויים.
המטרה היא לקבל מידע שמאפשר להבין את התהליך ולקבל החלטות טובות יותר.
פורמולציה טובה היא רק חלק מההצלחה באקסטרוזיה
אקסטרוזיה מאפשרת לפתח מגוון רחב של מוצרים, מחטיפים תפוחים ודגני בוקר ועד מוצרים מובנים ופורמולציות מועשרות בחלבון.
אבל הגמישות הזאת מגיעה עם מורכבות טכנולוגית.
כשמשנים את הפורמולציה, משנים את החומר שנכנס לאקסטרודר.
כשמשנים את תנאי ההפעלה, משנים את הדרך שבה החומר עובר את תהליך העיבוד.
וכשמשנים את הדיזה, את הייבוש או את שלבי העיבוד שאחרי האקסטרוזיה, אפשר להשפיע על הצורה, המבנה והמרקם הסופי.
לכן, פיתוח חטיף באקסטרוזיה לא צריך להסתיים ברגע שמצליחים לקבל דוגמה טובה אחת.
חשוב להבין אילו תנאים מאפשרים לייצר את אותו מוצר באופן עקבי, ומהו טווח העבודה שבו הפורמולציה והציוד מספקים את התוצאה הרצויה.
ב־NICO Food Innovation אנחנו מתייחסים לפיתוח מוצרים באקסטרוזיה דרך הקשר שבין חומרי הגלם, הפורמולציה, תנאי התהליך והמאפיינים של המוצר הסופי.
כי פורמולציה טובה היא נקודת התחלה חשובה.
האתגר האמיתי הוא לדעת איך להפוך אותה לחטיף עם המרקם הרצוי, ולייצר אותו בצורה עקבית גם מעבר לניסוי הראשון.