Extrusión de snacks: por qué la misma formulación puede dar texturas diferentes
Dos snacks elaborados con la misma formulación pueden tener distinta expansión, densidad y crocancia. Analizamos cómo influyen las materias primas, la humedad y las condiciones de extrusión en la textura final.
Extrusión de snacks: por qué la misma formulación puede dar texturas diferentes
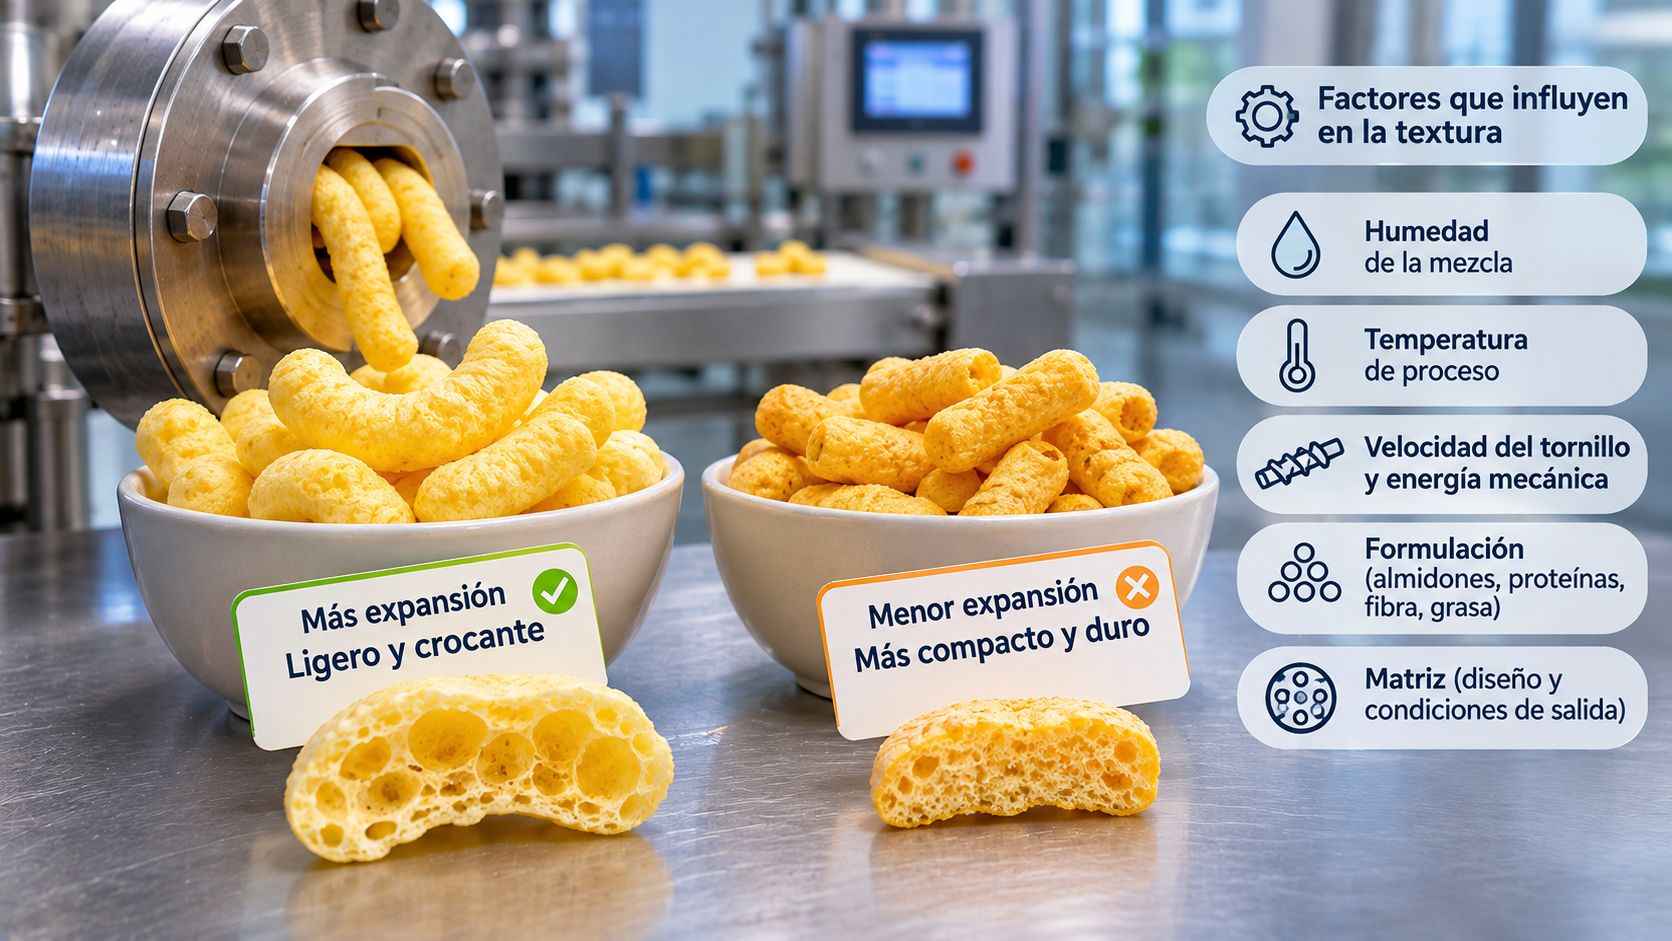
Una empresa produce un snack extruido con una textura ligera, crocante y una expansión adecuada. La formulación funciona, el producto tiene la forma buscada y los primeros lotes salen bien.
Sin embargo, durante otra producción aparece un problema.
El snack sale más compacto, tiene menos expansión y resulta más duro al morderlo.
La receta es la misma. Las cantidades de materias primas no cambiaron y, aparentemente, la extrusora está trabajando con los mismos parámetros.
Entonces, ¿por qué el resultado es diferente?
En la extrusión alimentaria, mantener una formulación no garantiza obtener siempre la misma estructura. La humedad real de las materias primas, las condiciones dentro del equipo, la energía aplicada a la mezcla y el comportamiento del producto al salir de la matriz pueden modificar significativamente la textura final.
Entender estas relaciones es fundamental tanto para desarrollar nuevos snacks como para mejorar productos existentes o resolver problemas de producción.
¿Qué determina la expansión de un snack extruido?
Para entender por qué cambia la textura, primero necesitamos comprender qué sucede durante la extrusión.
En la producción de snacks expandidos directamente, una mezcla que normalmente contiene almidones y otros ingredientes se introduce en la extrusora junto con una cantidad controlada de agua.
A medida que avanza por el equipo, la mezcla recibe energía térmica y mecánica. La combinación de temperatura, humedad, presión y esfuerzos de corte provoca transformaciones en sus componentes, especialmente en el almidón.
El material se convierte en una masa caliente y deformable que avanza hacia la matriz de salida.
Cuando abandona la extrusora, la presión disminuye bruscamente. Parte del agua contenida en la masa se transforma rápidamente en vapor, formando y expandiendo burbujas dentro del producto.
A medida que el material pierde temperatura y humedad, su estructura se estabiliza.
El resultado es una matriz porosa, formada por celdas y paredes sólidas, que determina gran parte de las propiedades mecánicas del snack.
Pero hay un detalle importante.
La expansión no depende solamente de cuánto vapor se genera.
También depende de si la masa tiene las propiedades necesarias para permitir el crecimiento de las burbujas y conservar la estructura formada.
Si el material ofrece demasiada resistencia, la expansión puede verse limitada. Si tiene poca capacidad para sostener las burbujas, estas pueden romperse o colapsar antes de que la estructura se estabilice.
Por eso, dos mezclas que parecen similares pueden producir snacks con diferentes densidades, estructuras internas y texturas.
Aquí nos concentraremos en los snacks expandidos directamente por extrusión. Los pellets que se expanden posteriormente mediante fritura, horneado u otros tratamientos responden a procesos diferentes.
La humedad: uno de los parámetros más importantes y peor interpretados
Cuando un snack presenta poca expansión, una de las primeras variables que suele revisarse es la humedad.
Y tiene sentido.
El agua participa en la transformación del almidón, modifica la viscosidad de la masa y contribuye a la expansión cuando parte de ella se vaporiza a la salida de la matriz.
Sin embargo, su efecto no es tan sencillo como parece.
Una humedad demasiado elevada puede reducir la viscosidad de la masa y modificar las condiciones de presión y energía mecánica dentro de la extrusora. En determinadas formulaciones, esto puede limitar la expansión y generar productos más densos.
Pero reducir la humedad no siempre mejora el resultado.
Si la mezcla contiene muy poca agua, pueden aparecer dificultades de transporte y procesamiento, un aumento excesivo de los esfuerzos mecánicos o una transformación insuficiente de algunos componentes, dependiendo de las condiciones utilizadas.
Además, la respuesta a la humedad puede ser no lineal. En algunos sistemas, aumentar ligeramente el contenido de agua mejora la expansión hasta alcanzar una determinada zona de funcionamiento. A partir de allí, seguir aumentando puede producir el efecto contrario.
Por eso, no existe un porcentaje de humedad que funcione para todos los snacks extruidos.
La cantidad adecuada depende de la formulación, del equipo y de las demás condiciones del proceso.
La humedad real no siempre es la que creemos
Hay otro aspecto que puede explicar diferencias entre producciones.
Supongamos que una empresa utiliza una mezcla de sémola de maíz y otros ingredientes. La receta establece una cantidad fija de agua que debe incorporarse antes de la extrusión.
Pero la sémola puede llegar con diferentes contenidos de humedad según el proveedor, el lote o las condiciones de almacenamiento.
Aunque agreguemos exactamente la misma cantidad de agua, la humedad total de la mezcla puede ser diferente.
También pueden existir variaciones en el tamaño de partícula o en la distribución de humedad después del mezclado y acondicionamiento.
Esto significa que dos lotes preparados con la misma receta nominal no necesariamente ingresan a la extrusora en las mismas condiciones.
Antes de modificar los parámetros de la máquina, conviene comprobar qué material está recibiendo realmente.
Temperatura y velocidad de tornillo: más no siempre significa mejor
La temperatura también influye en la transformación del almidón, la viscosidad de la masa y la expansión del producto.
En determinadas condiciones, una temperatura de proceso mayor favorece la transformación de la mezcla y puede mejorar la expansión.
Pero no siempre sucede así.
Si el tratamiento termomecánico es excesivo, puede producirse una degradación importante de las moléculas de almidón, modificando las propiedades de la masa y su capacidad para formar una estructura expandida adecuada.
Además, debemos diferenciar entre la temperatura programada en las zonas de la extrusora y la temperatura que alcanza realmente el producto.
La masa también recibe energía debido al trabajo mecánico de los tornillos.
Por eso, dos producciones con las mismas temperaturas de consigna pueden presentar diferentes condiciones internas si cambian la carga del equipo, la alimentación, la humedad o el esfuerzo mecánico aplicado.
¿Y qué sucede cuando modificamos las revoluciones del tornillo?
La velocidad del tornillo puede influir en el transporte, la mezcla, el tiempo de residencia, los esfuerzos de corte y la energía mecánica transferida al producto.
Pero aumentar las revoluciones no significa necesariamente que siempre aumentará la expansión.
La respuesta depende de la configuración del tornillo, la alimentación, las propiedades de la masa y las condiciones de operación.
En algunos casos, aumentar la velocidad puede mejorar determinadas características de expansión. En otros, puede cambiar el grado de llenado, la presión, el tiempo de residencia o la intensidad del procesamiento de una manera que no produce el resultado esperado.
Esto explica por qué copiar las mismas revoluciones y temperaturas entre dos extrusoras diferentes no garantiza obtener el mismo snack.
Lo importante es comprender qué condiciones está experimentando el material, no solamente qué valores aparecen en el panel de control.
La energía mecánica: un dato que ayuda a entender el proceso
En extrusión se utiliza con frecuencia el concepto de energía mecánica específica, conocido como SME, por sus siglas en inglés.
De manera simplificada, representa el trabajo mecánico neto transferido al material por unidad de masa procesada.
Este parámetro ayuda a describir la intensidad mecánica del proceso.
Puede ser útil porque relaciona información del funcionamiento de la extrusora con la cantidad de producto procesado, aunque su cálculo y comparación requieren considerar las características del equipo y los datos disponibles.
Dos ensayos realizados a la misma velocidad de tornillo pueden presentar valores diferentes de SME si cambian, por ejemplo, el torque, la alimentación o la viscosidad de la mezcla.
La energía mecánica influye en las transformaciones de la masa y, por lo tanto, puede afectar la expansión y la textura.
Pero tampoco debemos interpretar que un valor más elevado siempre es mejor.
Un procesamiento demasiado intenso puede modificar excesivamente la estructura molecular del almidón y perjudicar determinadas propiedades del producto.
Por eso, cuando buscamos optimizar un snack, es útil relacionar la SME con otros indicadores, como la temperatura real de la masa, la presión antes de la matriz, la expansión y la densidad.
Ninguno de estos datos explica por sí solo todo el comportamiento del producto. Su valor está en interpretarlos en conjunto.
¿Qué sucede cuando agregamos proteína, fibra o grasa?
Una de las tendencias en el desarrollo de snacks es modificar su composición para aumentar el contenido proteico, incorporar fibra o utilizar materias primas alternativas.
Desde el punto de vista nutricional, estos cambios pueden ser interesantes.
Pero desde el punto de vista de la extrusión, también modifican el comportamiento de la mezcla.
Proteínas
En un snack basado principalmente en almidón, incorporar una cantidad significativa de proteína cambia las proporciones de los componentes responsables de formar la estructura expandida.
Además, las proteínas pueden absorber agua, desnaturalizarse e interactuar con el almidón y otros ingredientes durante el procesamiento.
Dependiendo de su origen, concentración y funcionalidad, estos cambios pueden afectar la viscosidad, la expansión, la densidad y la textura.
En algunas formulaciones, aumentar el contenido proteico reduce la expansión y produce estructuras más compactas.
Pero no es una regla universal. Existen sistemas en los que determinadas proteínas y condiciones de procesamiento permiten obtener resultados diferentes.
Por eso, cuando desarrollamos un snack enriquecido con proteína, no alcanza con incorporar un concentrado proteico a la receta original y mantener intactos los parámetros de extrusión.
Es necesario evaluar nuevamente la relación entre composición, humedad y condiciones de proceso.
Fibra
La incorporación de fibra también puede modificar la expansión.
Algunas fibras compiten por el agua disponible o interfieren en la formación de la estructura de almidón. Su efecto depende de factores como el tipo de fibra, su capacidad de hidratación, la granulometría y el nivel de incorporación.
En determinadas condiciones, una concentración elevada puede limitar la expansión y generar productos más densos.
Pero diferentes fibras pueden comportarse de maneras muy distintas, por lo que resulta importante estudiar cada aplicación.
Grasa
La grasa puede influir en las interacciones entre los componentes y en la fricción dentro de la extrusora.
En ciertas formulaciones, aumentar su concentración reduce la energía mecánica aplicada al material y puede limitar la expansión.
Esto no significa que toda incorporación de grasa resulte perjudicial. Significa que su concentración, su distribución y el momento en que se agrega pueden influir en el comportamiento del sistema.
Estas consideraciones son particularmente importantes cuando una empresa busca mejorar el perfil nutricional de un snack sin perder la textura que lo hace atractivo para el consumidor.
Más expansión no siempre significa mejor textura
Es habitual relacionar una mayor expansión con un snack más ligero y crocante.
Y muchas veces esa relación existe.
Pero la textura no depende únicamente del volumen que alcanza el producto.
También importan el tamaño y la distribución de las celdas internas, el espesor de sus paredes y las características mecánicas del material.
Dos snacks con densidades similares pueden tener estructuras celulares diferentes y producir distintas sensaciones al morderlos.
Uno puede romperse fácilmente y generar una sensación crocante agradable.
Otro puede resultar excesivamente frágil y deshacerse durante la manipulación.
Un tercero puede ofrecer mayor resistencia a la mordida o presentar una estructura menos uniforme.
Por eso, cuando buscamos mejorar la textura, no deberíamos evaluar solamente el diámetro del extruido.
También conviene observar su estructura interna y cómo se comporta durante la fractura.
¿Qué parámetros podemos medir?
Según el producto y el equipamiento disponible, podemos utilizar indicadores como el índice de expansión, la densidad aparente, la humedad final y las propiedades de textura.
Las mediciones instrumentales de fractura pueden aportar información sobre la fuerza necesaria para romper el snack y sobre su comportamiento mecánico.
Sin embargo, la crocancia percibida por el consumidor no se reduce a una única medición.
También intervienen las características de la fractura, las sensaciones generadas al masticar y, en algunos casos, el sonido producido.
Por eso resulta útil combinar mediciones físicas con una evaluación sensorial adecuada.
Un snack técnicamente muy expandido no necesariamente será el que ofrezca la mejor experiencia al consumidor.
La textura también puede cambiar después de salir de la extrusora
Hay otro punto que a veces pasa desapercibido.
El proceso no termina cuando el producto sale de la matriz.
El secado, el enfriamiento, la aplicación de recubrimientos y el envasado pueden modificar la textura final.
Por ejemplo, un snack puede salir de la extrusora con una expansión adecuada, pero conservar demasiada humedad después del secado.
Aunque su estructura sea correcta, la textura puede resultar menos crocante de lo esperado.
También puede suceder que el producto salga bien de producción y pierda crocancia durante el almacenamiento debido a la absorción de humedad.
Por eso es importante distinguir entre un problema de expansión, un problema de secado y un problema de conservación de textura.
No se resuelven necesariamente de la misma manera.
Si la expansión es correcta a la salida de la matriz, pero el producto final no tiene la crocancia esperada, modificar inmediatamente la formulación o la velocidad de tornillo podría no ser la solución adecuada.
Primero necesitamos identificar en qué etapa aparece el problema.
¿Cómo investigar un problema de expansión o textura?
Volvamos al ejemplo inicial.
Tenemos dos producciones realizadas con la misma formulación. En una obtenemos un snack liviano y crocante. En la otra, uno más compacto y duro.
La reacción más rápida podría ser aumentar la temperatura, reducir el agua o cambiar las revoluciones del tornillo.
Pero modificar parámetros sin comprender la causa puede complicar el diagnóstico.
Un enfoque más útil comienza comparando las condiciones reales de ambos procesos.
Primero: comprobar las materias primas y la preparación
Revisamos si cambiaron los lotes, la humedad inicial, el tamaño de partícula o las condiciones de acondicionamiento.
También verificamos la humedad total de la mezcla, no solamente el agua agregada.
Segundo: analizar qué ocurrió dentro de la extrusora
Comparamos la alimentación, la velocidad del tornillo, el torque, las temperaturas de proceso y, cuando están disponibles, la presión antes de la matriz y la SME.
Es importante observar estos datos una vez que el proceso alcanzó condiciones estables, en lugar de comparar solamente valores registrados durante el arranque.
También conviene revisar el estado del equipo y de la matriz, especialmente si existen diferencias de desgaste, obstrucciones o cambios de configuración.
Tercero: comparar los productos con mediciones objetivas
Podemos medir expansión, densidad, humedad y características de textura.
Si es posible, examinamos también la estructura interna del snack.
El objetivo es distinguir si el producto presenta menor expansión, paredes celulares diferentes, un secado insuficiente o una combinación de estos factores.
Cuarto: diseñar pruebas que permitan aprender
Una vez identificadas las variables más relevantes, podemos realizar ensayos controlados.
En lugar de cambiar al mismo tiempo agua, temperatura, velocidad del tornillo y alimentación, conviene organizar las pruebas de manera que podamos interpretar el efecto de cada modificación y sus posibles interacciones.
En algunos casos bastarán ensayos secuenciales con una referencia clara. En otros, un diseño experimental permitirá estudiar varias variables de forma más eficiente.
Lo importante no es realizar la mayor cantidad de pruebas, sino conseguir información que permita tomar buenas decisiones.
Desarrollar un snack extruido es trabajar con formulación y proceso al mismo tiempo
La extrusión permite crear una gran variedad de productos: snacks expandidos, cereales, productos estructurados y formulaciones enriquecidas con diferentes ingredientes.
Pero esa versatilidad también implica que el resultado depende de múltiples variables relacionadas entre sí.
Cuando modificamos la formulación, cambiamos el material que ingresa a la extrusora.
Cuando modificamos las condiciones de operación, cambiamos la forma en que ese material se transforma.
Y cuando ajustamos la matriz o las etapas posteriores, podemos modificar la estructura, la forma y la textura que recibe el consumidor.
Por eso, el desarrollo de un snack no debería consistir solamente en encontrar una receta que funcione una vez.
El objetivo es comprender qué condiciones permiten reproducir el producto de manera consistente y cuáles son los límites de operación aceptables para esa formulación y ese equipo.
En NICO Food Innovation abordamos el desarrollo de productos extruidos considerando la relación entre materias primas, formulación, condiciones de proceso y características del producto final.
Porque en extrusión, tener una buena formulación es importante.
Pero conseguir que esa formulación produzca la textura correcta, de manera consistente, es lo que transforma una prueba exitosa en un producto viable para fabricar.